


5-axis vertical machining centredzave michina inokosha mukugadzira zvinhu zvepamusoro-soro nekuda kwekukwanisa kwavo kugadzira zvinhu zvakaoma nemazvo. Kurongeka kwavo mukugadzira hakungogumiri pakusarudza mhando yechigadzirwa chete asiwo kunomiririra kukwikwidzana kwemidziyo. Kubudirira mukugadzira uku kwakanaka kunoenderana nekushanda kwakabatana kwezvinhu zvakasiyana-siyana, kusanganisira chimiro chemuchina, sisitimu yeCNC, uye kuona nekuripa, zvichigadzira sisitimu yekuvimbisa kunyatsojeka yakarongeka uye yakazara. Kuongorora kwakadzama kunotevera kwekiyi yega yega kuchakubatsira kunzwisisa pfungwa dzayo dzepfungwa uye matekinoroji epamusoro.
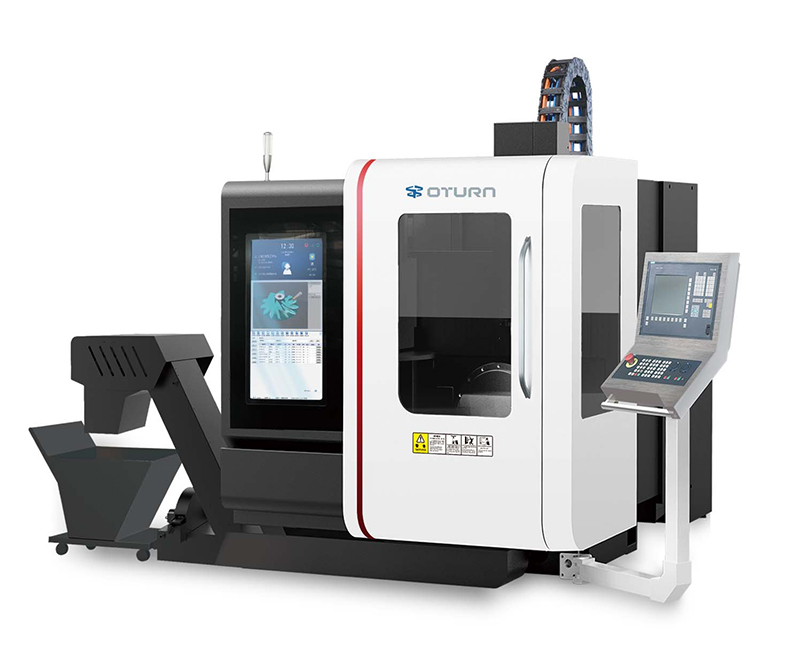
IDhizaini yeKusimba kweMagadzirirwo eMichina: Hwaro Hwakasimba hweKunyatsojeka
Kuomarara kwechimiro chemuchina kunosarudza zvakananga kugadzikana kwemuchina uye kuramba kuchinjika kwawo panguva yekugadzirwa.5-axis VMC, mubhedha nembiru zvinoshanda se "furemu" yemuchina wese. Zvinowanzo gadzirwa nesimbi yakasimba kana granite. Kurapa kwekukwegura kunobvisa zvinonetsa mukati uye kunoderedza zvakanyanya kukanganiswa kunokonzerwa nekuchekwa kwemitoro. Zvikamu zvegwara ne lead screw drive zvakakosha pakuona kuti kufamba kwakarurama, zvinoda kudzora kwakasimba kwese-dimensional. Marolling guides anoshandisa preload kubvisa backlash uye kuwedzera kuomarara kwenzvimbo. Mabhora screw anoshandisa double-nut preload structure kuti abvise backlash uye kuderedza zvikanganiso zvekutumira. Sisitimu yekutsigira ma axes anotenderera (senge A-axis ne C-axis) yakakosha. High-precision crossed roller bearings uye worm gears zvinoshandiswa kutsungirira radial uye axial loads ukuwo zvichichengetedza rotational clearance mukati me angular range kubva masekondi akati wandei kusvika makumi emasekonzi, zvichivandudza zvakanyanya angular positioning accuracy. Spindle unit inotsigirwa nema precision ceramic bearings kana aerostatic bearings. Dynamic balancing inoita kuti radial runout uye axial play zvidzorwe kusvika pa micron level panguva yekutenderera nekukurumidza, zvichidzivirira vibration kuti isave sosi yekukanganisa kwe machining.
II. Kudzora Kwakarurama kweSisitimu yeCNC—“Uropi” Hwakarurama
Kururama kwemuchina wemagetsi une mativi mashanu hakungotsamiri pakusimba kwemuchina chete asiwo pakudzora kwakarurama kwekufamba kwemuchina weCNC. Sisitimu iyi inoverenga nzira yekutevedzana nekumhanya kwemuchina wega wega munguva chaiyo uye, kuburikidza neinterpolation algorithms, inogadzira nzira yekufamba inoenderera mberi uye yakatsetseka, ichiva nechokwadi chekuti nzira yekushandisa inosangana nezvinodiwa zvekugadzira. Tekinoroji yekudzora yeFeedforward inofanotaura nzira yekutevedzana uye inogadzirisa kubuda kwemota yeservo pachine nguva, zvichideredza zvakanyanya kukanganisa kunotevera.
Sisitimu yemhinduro yenzvimbo inoshandisa chikero chepamusoro kana encoder kuunganidza data rechokwadi renzvimbo yeaxis munguva chaiyo. Pamwe chete nePID closed-loop control algorithm, inokurumidza kugadzirisa kutsauka kwenzvimbo, ichichengetedza kukanganisa kwenzvimbo mukati memazinga e micron. Mukugadzira kwe-axis mashanu, sisitimu yeCNC inoshandisa kinematic model kushandura macoordinates ehukama hwakaoma hwekufamba pakati pe rotary ne linear axes uye inoita kuti tool positioning iite nemazvo chero nguva munzvimbo, zvichiita kuti ive nechokwadi chekuti inoshanda nemazvo mukugadzira kwe-axis mashanu.
III. Nzira dzeKuona neKuripa Mari: Varindi veDynamic Precision
Kuyera nemazvo uye muripo nenguva ndizvo zvakakosha kuti michina irambe yakarurama kwenguva refu. Midziyo isati yatumirwa, inofanira kuongororwa zvizere kuti ione kana paine zvikanganiso zvekuisa zvinhu panzvimbo, kana kuti inogona kudzokorora zvinhu, uye kana paine zvikanganiso zvinokanganisa axis yega yega uchishandisa zvishandiso zvine hungwaru zvakaita se laser interferometers nemaballbars. Izvi zvinoita kuti zvikanganiso zvese zvemakanika zvinyorwe uye zvigadziriswe kuburikidza neCNC system parameter compensation.
Kuwedzera kwekupisa uye kushanduka kwemuchina kunokonzerwa nekuchinja-chinja kwekupisa injodzi huru dzekururama panguva yekugadzira kwenguva refu. Ma sensor ekupisa anotarisa tembiricha yemuchina uye kukwira kwekupisa kwespindle negwara rekufambisa panguva chaiyo. Maitiro ekugadzirisa anochinja, pamwe chete nemamodheru ekutadza kwekupisa akasimbiswa, anoderedza zvakanyanya kukanganisa kwekupisa pakururama kwekugadzira.
Kuongororwa nguva dzose kwakakoshawo kuti zvinhu zvirambe zvakarurama. Kuburikidza nekuenzanisa zvikamu zvakajairwa uye kusimbiswa kwemapoinzi akawanda uchishandisa maturusi ekuongorora zvakarurama, kutsauka kwakarurama kunokonzerwa nekusakara kwemuchina kana zvikamu zvakasununguka zvinogona kuonekwa nekukurumidza, zvichiita kuti parameter yemidziyo igadziriswe uye igadziriswe kuitira kuti ione kuti michina inoshanda kwenguva refu.
IV. Kudzora Kwakarongeka Kwemazvo—Kubva Pakusimba Kwakasimba Kwemazvo Kuenda Pakusimba Kwakasimba Kwemazvo
Vimbiso chaiyo ye5Nzvimbo yekugadzira michina ye -axis vertical machining imhedzisiro yekushandira pamwe kwakabatana kwezvikamu zvakasiyana. Chimiro chemuchina chinopa hwaro hwakasimba, sisitimu yeCNC inogonesa kudzora kufamba kwakanyatsojeka, uye nzira yakakwana yekuona nekugadzirisa inoita kuti pave nekunyatsojeka kwesimba.
Sisitimu iyi yekudzora magadzirirwo akarongeka haingovimbisi chete kuti michina yacho yakanyatsogadzirwa zvakanaka kana michina yacho isingachinji, asiwo inodzivirira zvinhu zvakasiyana-siyana zvakaita sekuzunguzika, kushanduka kwekupisa, uye kushanduka kwemutoro munzvimbo dzakaoma dzemichina, zvichizadzisa zvinodiwa zvemichina zvakanyatsonaka zvezvikamu zvakaoma.
Nekufambira mberi kuri kuitwa tekinoroji yekugadzira zvinhu zvine hungwaru, matekinoroji ekugadzirisa anosanganisa huchenjeri hwekugadzira uye ongororo yedata guru akashandiswa zvishoma nezvishoma, zvichiunza budiriro mukuvimbisa kwakarurama kwe5-axis machining centrer, zvichiwedzera kusimudzira kugona kwavo kugadzira zvinhu uye kukwikwidzana pamusika.
Muchidimbu, kunyatsojeka kwe5Nzvimbo dzekugadzira machining dzakamira -axis hadzisi dzetsaona, asi mhedzisiro yekubatana kwakabatana uye kwakanyatsonaka kwezvikamu zvitatu: dhizaini yemakanika, maalgorithms ekudzora, uye kuona uye kubhadharisa. Nekuvaka nesainzi uye kugara tichigadzirisa iyi sisitimu yekuvimbisa kurongeka chete ndipo patinogona kusangana nezvinodiwa zvekugadzira zvinhu zvemhando yepamusoro zvezvikamu zvakaoma uye kusimudzira kugadzira zvinhu zvine hungwaru kusvika padanho repamusoro.
Kuti uwane rumwe ruzivo, shanyirai paEMO, Hall 15, Booth B54, Gunyana 22-27, 2025. Ticharatidza zvitsva5-matekinoroji ekugadzira michina, ruzivotendeukagadzira michina yemhando yepamusoro, uye taurai zvakadzama nenyanzvi dzeindasitiri. Tinokukokai nemwoyo wese kuti mukurukure nezveramangwana rekugadzira zvinhu zvine hungwaru uye muvhure chitsauko chitsva mukugadzira michina nemazvo!
Nguva yekutumira: Nyamavhuvhu-27-2025